Hizmetimiz
Çanakkale'de Gemi Bordası ve Tekne Dış Cephesi İçin Sepetli/Örümcek Platform
Tersanede inşa hâlindeki bir geminin bordasına kaynak dikişi kontrolü, pas önleyici astar veya son kat boya öncesi erişmek, kızaktaki küçük tekne bakımından farklı bir ölçek sorunu getirir: gövde çok daha yüksek ve uzundur, kaynak sırasını takip eden ekip aynı hatta günlerce ilerler, üstelik dok destekleri (payanda, takoz sırası) bordayla makine arasına dar bir şerit bırakır. Standart eklemli platformun geniş şasesi bu şeride çoğu zaman sığmaz; sepetli-örümcek sınıfın dar tekerlek izi ve kompakt gövdesi, destek sırasının arasından geçip bordanın istenen kotuna kadar ilerleyebilir. Bunun karşılığında bu sınıfın taşıma kapasitesi sınırlıdır, dolayısıyla kaynak ekipmanı ve boya tabancası gibi hafif yükler için uygundur; ağır kumlama ekipmanı taşınacaksa geniş şaseli bir alternatif konuşulur. Hangi kaynak bloğunun hangi sınıfla ilerleyeceği, dok yerleşimi ve destek aralığı görülerek keşifte netleştirilir; bu, gemi inşa hattında günlük ilerlemeyi doğrudan etkileyen bir karardır.
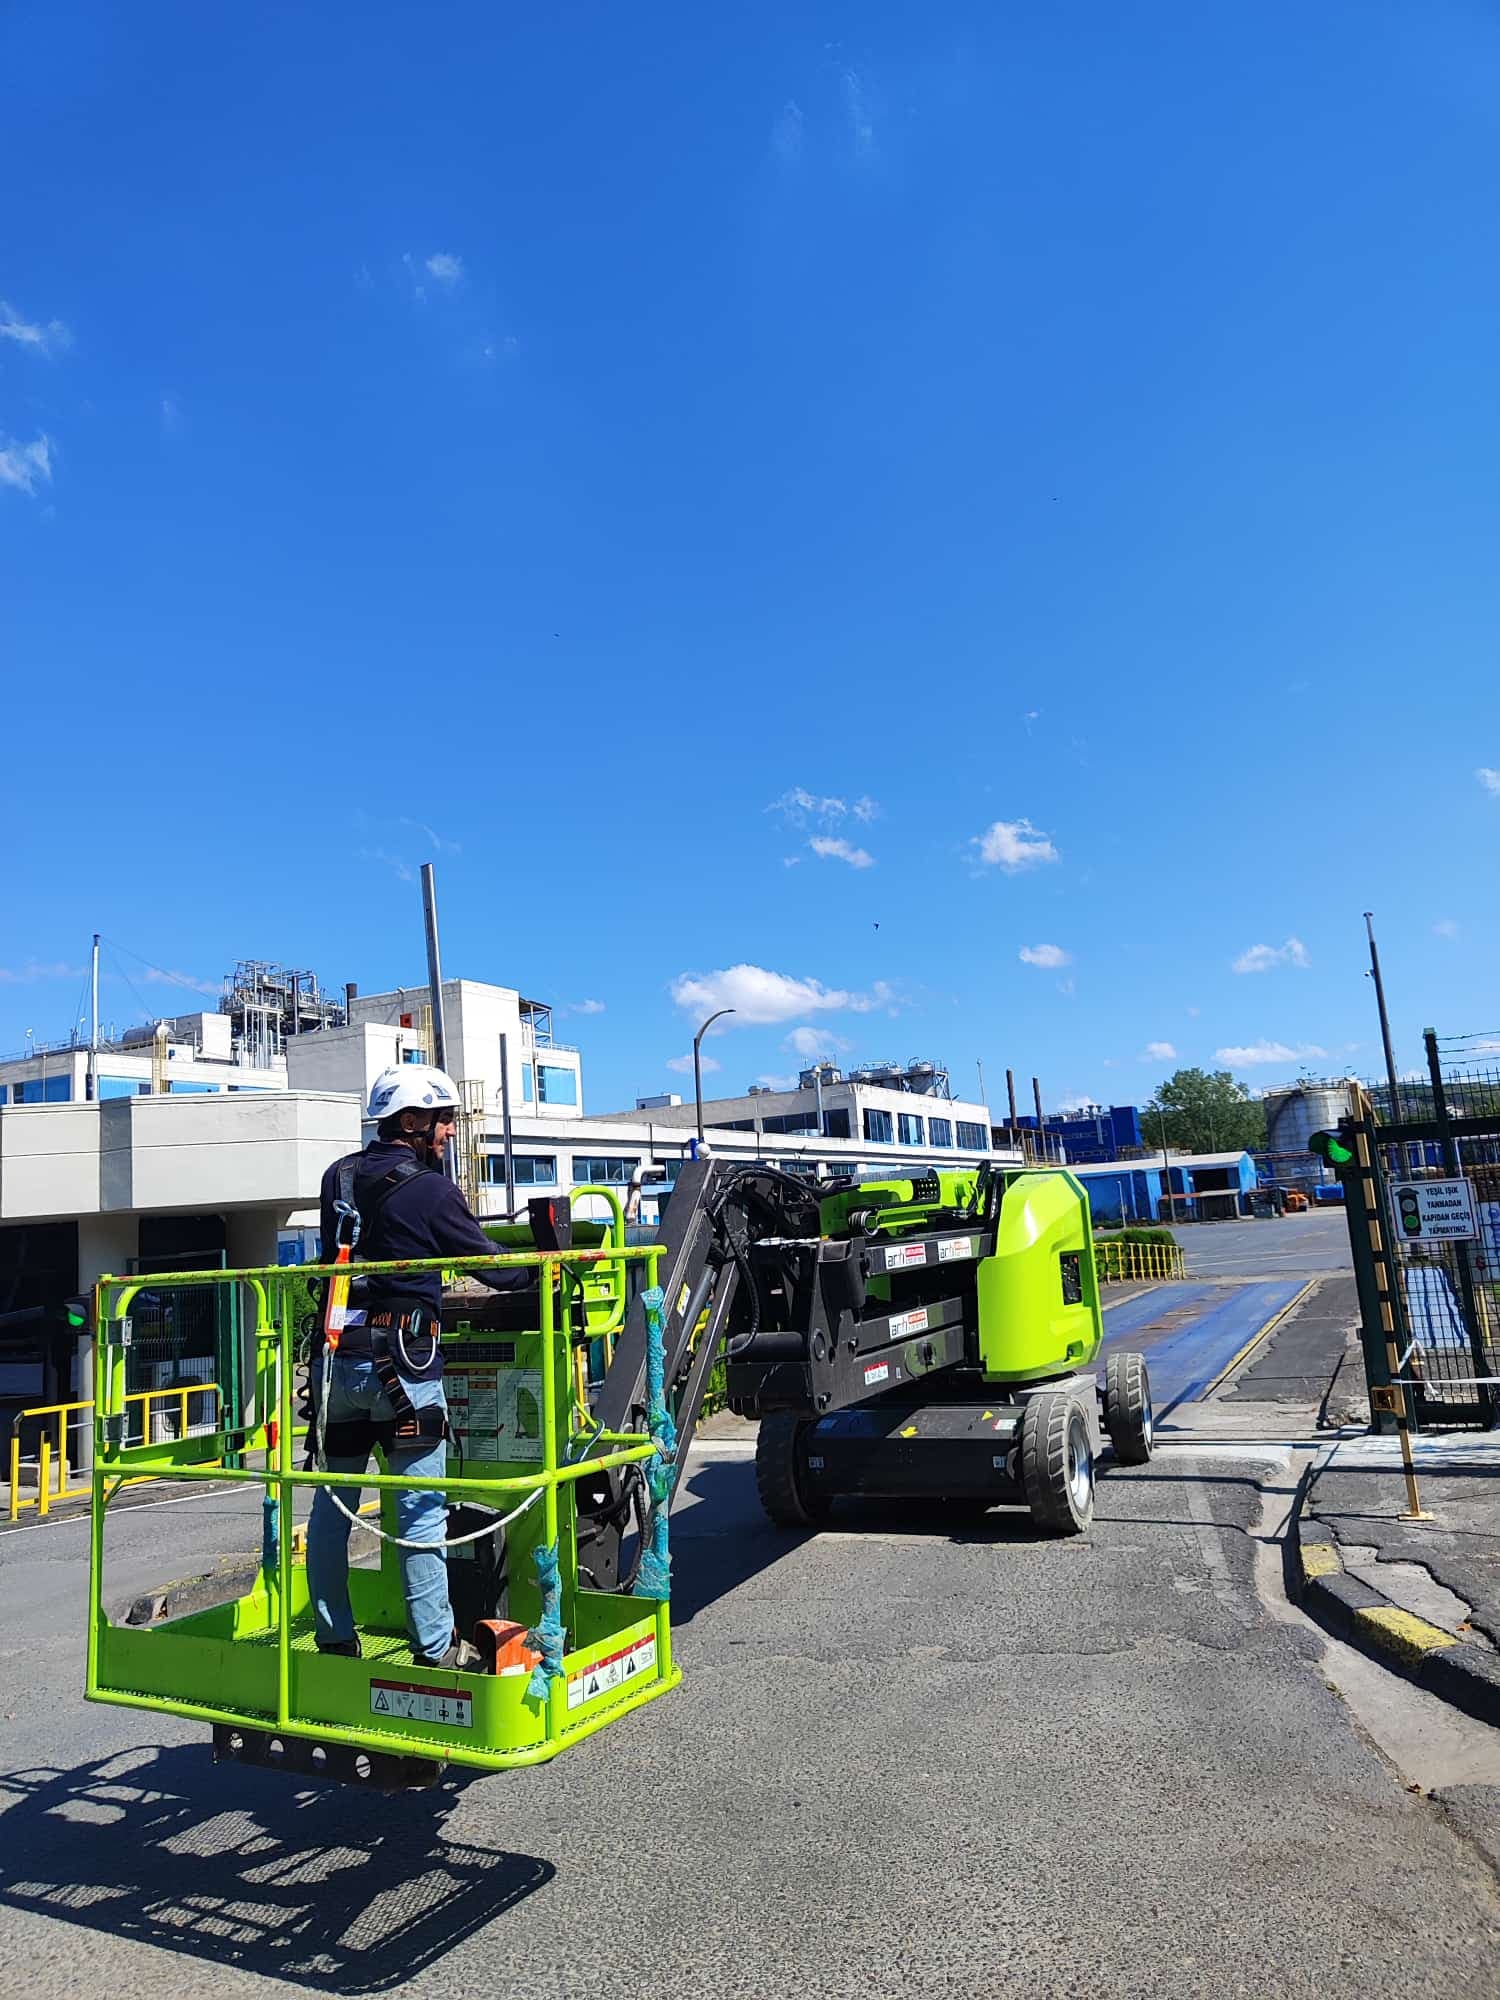
Dok destekleri arasında dar geçiş
Kızakta veya dokta duran geminin bordasıyla zemin arasına yerleştirilen payanda ve takoz sırası, makinenin geçebileceği koridoru daraltır; bu koridor genellikle standart eklemli platformun şase genişliğinden dardır. Sepetli-örümcek sınıf, katlanmış hâlde bu koridordan girip destek sırasının arasında konumlanabilir. Destek aralığının ölçüsü keşifte alınır; ölçü sınırdaysa makine gövde genişliğine göre önceden test edilir.
Kaynak sırasını takip eden kademeli ilerleme
Borda kaynağı, tek bir noktada değil hat boyunca kademeli ilerler; platform da kaynak ekibiyle birlikte metre metre kayar. Sepetli-örümcek sınıfın hızlı ve hassas konumlanma kabiliyeti, sabit iskeleye göre bu kademeli ilerlemeyi belirgin şekilde hızlandırır — iskele her seferinde sökülüp taşınmaz, makine bir sonraki bloğa kendi kendine ilerler.
Astar ve son kat boyada erişim kotu
Pas önleyici astar ve son kat boya işleri, bordanın farklı yüksekliklerinde sürekli kot değişimi ister; sepetli sınıfın dikey ve yatay ayar hassasiyeti, boyacının aynı noktada uzun süre beklemeden yüzeyi kademeli işlemesini sağlar. Boyanın kuruma süresi ve rüzgâr yönü, hangi borda tarafının önce işleneceğini belirler; bu sıralama keşifte saha ekibiyle birlikte kurulur.
Kompakt gövdenin kapasite sınırı
Dar destek koridoruna uyan gövde, taşıma kapasitesinden ödün verir; kaynak makinesi ve boya tabancası gibi hafif ekipman bu sınıfa uygundur ama kumlama kompresörü gibi ağır ekipman taşınacaksa yetersiz kalır. Talep alırken hem koridor genişliğini hem taşınacak ekipmanın ağırlığını birlikte sorarız; koridor dar ama yük hafifse sepetli-örümcek doğru seçimdir.
Deniz kenarı neminin mekanik aksama etkisi
Dok ve kızak alanında konaklayan makineler, deniz kenarının tuzlu nemine ve kaynak sırasında ortaya çıkan metal tozuna maruz kalır; bu sınıfın dar tekerlek ve kısa dingil yapısı bu koşullardan kent içi geniş makinelere göre daha çabuk etkilenir. İade öncesi tuz durulaması ve dingil kontrolü standart prosedürümüzdür; hat üzerinde uzun süre kalan makinelerde bu kontrol sıklaştırılır.
Borda işi tipi ve makine eşleşmesi
Aşağıdaki tablo, gemi bordası üzerindeki tipik iş kalemlerini ve makine seçimini özetler.
| İş kalemi | Kısıtlayan unsur | Uygun sınıf | Planlama notu |
|---|---|---|---|
| Kaynak dikişi kontrolü | Destek koridoru genişliği | Sepetli-örümcek | Kademeli ilerleme |
| Astar/boya uygulaması | Kot değişimi sıklığı | Sepetli-örümcek | Rüzgâr yönü takibi |
| Kumlama hazırlığı | Ekipman ağırlığı | Geniş şaseli eklemli | Koridor genişletme |
| Alt borda erişimi | Dok destek dizilimi | Sepetli-örümcek | Destek ölçümü |
| Üst güverte kenarı | Erişim açısı | Teleskopik/eklemli | Zarf hesabı |
Destek koridorunu keşifte doğru ölçmek
Dok destekleri arasındaki geçiş santimetre hassasiyetiyle ölçülmeden makine gönderilmez; şase sığmazsa kaynak hattı üzerinde iş yeniden planlamayla kaybolur. Keşifte fotoğrafla birlikte en dar noktanın ölçüsü, zemin eğimi ve yakındaki sabit engeller (payanda ayağı, kablo tavası) not edilir.
Aynı gemi hattında tekrarlanan işlerde bu ölçü bir kez alınır; kaynak ekibi ilerledikçe destek dizilimi değişse de genel koridor mantığı korunur ve yeni blok için hızlı teyitle devam edilir.
Kaynak ekibiyle eş zamanlı çalışma düzeni
Kaynak hattı üzerinde platform, kaynakçı ekibinin ilerleme hızına göre konumlanır; iş sırası önceden kaynak ustabaşıyla paylaşılır ki makine bir sonraki bloğa geçerken kaynak ekibi beklemesin. Kıvılcım sıçraması olan bölümlerde makine ve sepet, kaynak koruma perdesinin dışında tutulur veya uygun mesafe bırakılır.
Boya uygulaması kaynaktan sonraki aşamada geldiği için iki ekip aynı bloğu aynı anda paylaşmaz; sıralama saha şefiyle günlük olarak teyit edilir.
Sık sorulan sorular
Dok destekleri arasından makineniz gerçekten geçebiliyor mu?
Çoğu dok yerleşiminde evet; sepetli-örümcek sınıfın dar tekerlek izi tam bu tür koridorlar için tasarlanmıştır. Kesin karar, gönderdiğiniz fotoğraf ve en dar noktanın ölçüsüyle verilir. Ölçü sınırdaysa iki seçeneği (dar sınıf ile daha uzun süren kademeli iş, geniş sınıf ile destek düzeninin geçici değiştirilmesi) yan yana koyup siz karar verirsiniz.
Kaynak hattı ilerledikçe makineyi her seferinde yeniden mi kuruyorsunuz?
Hayır, bu sınıfın avantajı tam olarak burada; sabit iskele gibi sökülüp taşınmaz, kendi tekerlekleriyle bir sonraki bloğa ilerler. Kaynak ekibinin günlük ilerleme hızını bilirsek, makinenin ne zaman bir sonraki konuma geçeceğini önceden planlarız ve kaynakçı ekibinin beklemesini önleriz.
Boya tabancası ve kaynak makinesi dışında ağırlık taşıyabilir mi?
Sınırlı ölçüde; bu sınıf hafif ekipman için tasarlanmıştır. Kumlama kompresörü gibi ağır ekipman taşınacaksa önce ölçüyü netleştirmemiz gerekir — dar gövde ile yüksek taşıma kapasitesi bir arada gelmez. Gerekirse destek koridorunun geçici genişletilip genişletilemeyeceğini birlikte değerlendiririz.
Kaynak kıvılcımı makineye zarar verir mi?
Doğrudan sıçrama riski varsa makineyi ve sepeti koruma perdesinin dışında tutuyoruz veya uygun mesafeyi koruyoruz; bu, kaynak ustabaşıyla günlük olarak teyit ettiğimiz bir konudur. Uzun süreli kaynak hattı işlerinde makinenin dış yüzeyi de düzenli kontrol edilir.
Makine dokta günlerce kalacak, deniz kenarı nemi zarar verir mi?
Bu sınıfın dar mekanik aksamı deniz kenarı nemine ve metal tozuna kent içi makinelerden daha hassastır; bu yüzden hat üzerinde uzun kalan makinelerde günlük görsel kontrol ve iade öncesi tuz durulaması standart prosedürümüzdür. Sizden istediğimiz tek katkı, mümkünse makinenin gece için rüzgâra kapalı bir noktaya çekilmesine izin vermenizdir.
Astar ve son kat boya için hangi sırayla çalışırsınız?
Sıralamayı rüzgâr yönü ve boyanın kuruma süresine göre kurarız; genelde rüzgâr altı taraf önce işlenir. Kaynak henüz bitmemiş bir bölümde boyaya başlamayız, iki ekibin sırası saha şefiyle günlük teyit edilir. Bordanın hangi tarafının önce hazır olacağını bilirseniz, iş planını buna göre önceden kurabiliriz.
Diğer Hizmetlerimiz
İhtiyacınızı birlikte netleştirelim
Saha bilgilerinizi paylaşın, doğrulanabilir teklif hazırlayalım.
Model, kapasite, belge, operatör, nakliye, teslimat ve ücret; güncel uygunluk kontrolünden sonra yazılı teklif ve sözleşmede kesinleşir.