Hizmet Bölgesi
Çan'da Seramik Fırın Hattı Üstü Erişim
Çan'daki seramik ve kiremit fabrikalarının fırın hattı, tesisin en uzun ve en karmaşık yapı elemanıdır: tuğla örgülü gövde, üstünü saran çelik bandaj, boyunca dizilmiş baca ve gaz çıkış noktaları, hattın iki yanında yükselen bakım platformları. Bu sayfa, diğer sayfalarımızda genel toz veya sıcaklık kısıtı olarak anlattığımız konudan farklı olarak, doğrudan fırın gövdesinin kendisine — tuğla örgüsüne, bandaj gerginliğine, baca-gövde birleşim noktalarına — erişimin nasıl planlandığını anlatır. Bu erişim, standart bir çatı bakımından farklı bir hassasiyet ister: fırın çalışırken gövde yüzeyi kısmen sıcaktır ve örgü noktalarına yanlış yükten kaçınmak gerekir.
Tuğla örgüsü ve bandaj kontrolüne erişim
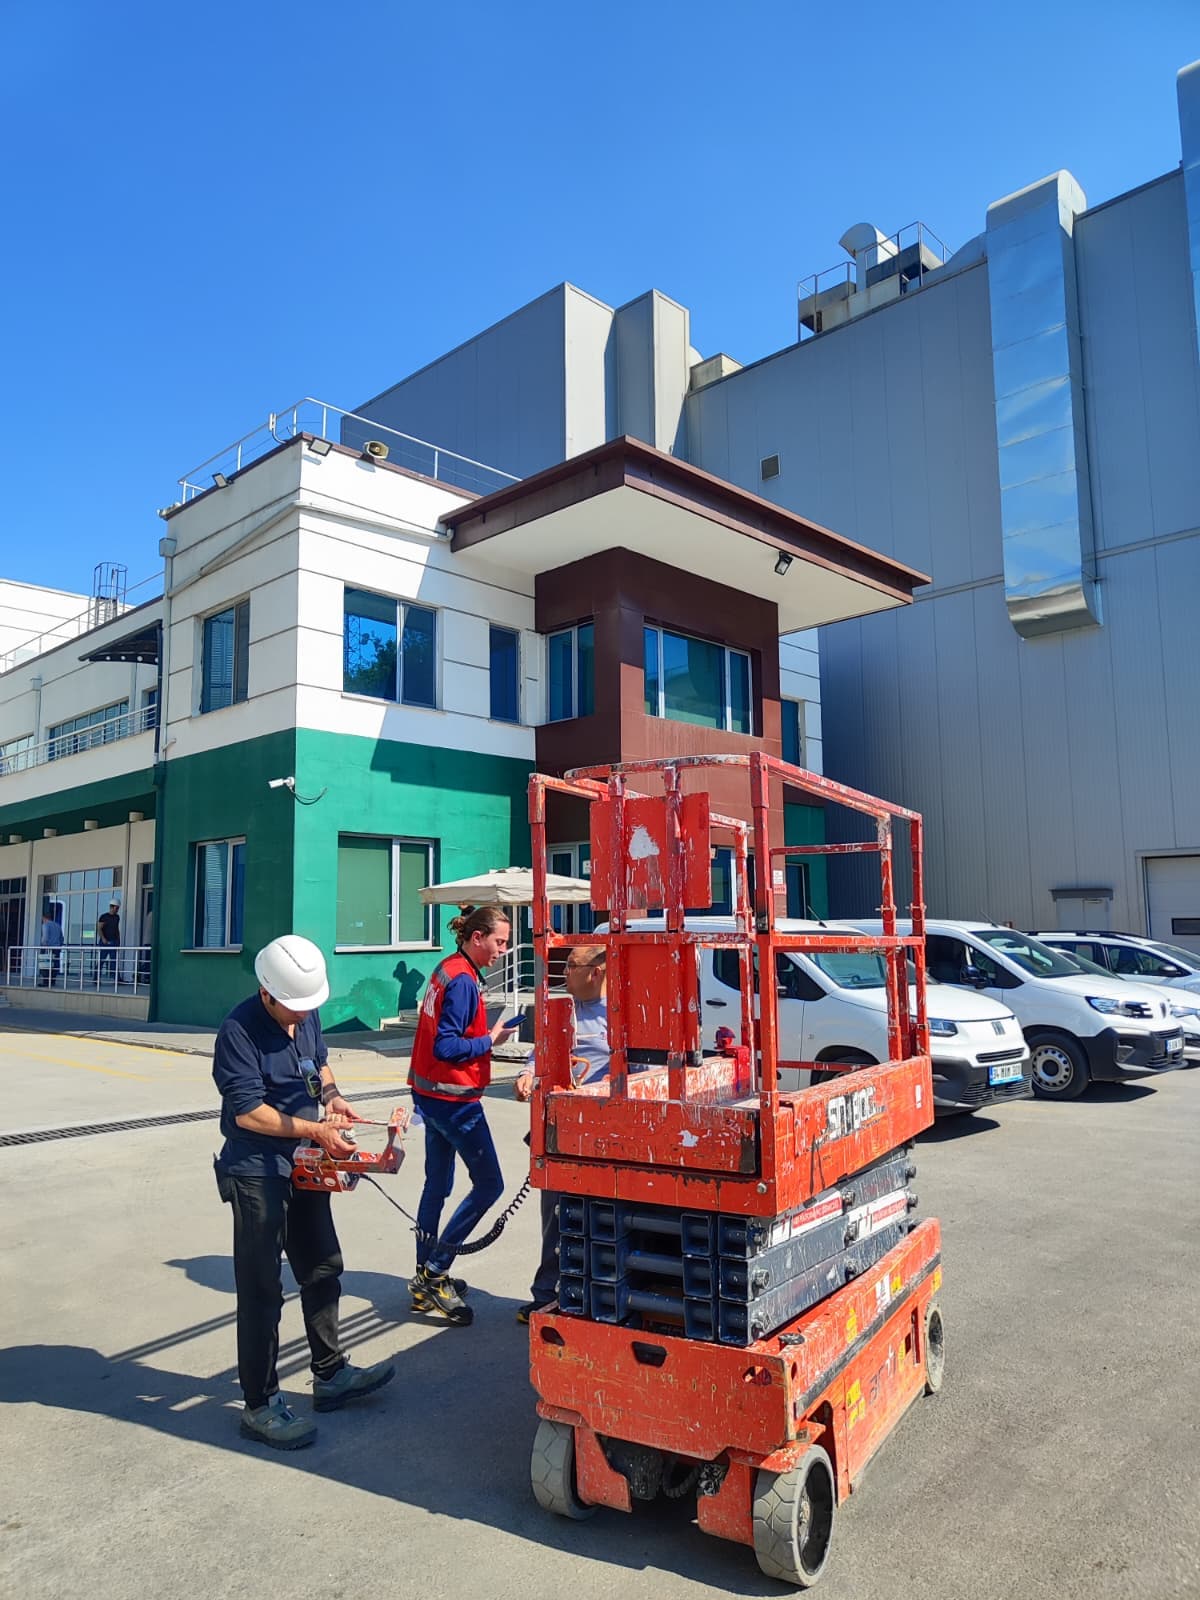
Fırın gövdesini saran çelik bandajların gerginliği, tuğla örgüsünün ısıl genleşmeyle oturmasını sağlar ve düzenli kontrol ister; bandaj somunlarının sıkılığı ve örgüdeki olası çatlaklar, gövde yüzeyine yakın ama temas etmeyen bir mesafeden incelenir. Bu incelemede sepet, gövde boyunca yavaş ve kontrollü ilerler; hızlı hareket, operatörün ince detayları kaçırmasına yol açar.
Baca ve gaz çıkış noktalarının bakımı
Fırın hattı boyunca dizilmiş baca ve gaz çıkış noktaları, tesisatın en sık müdahale gerektiren elemanlarıdır; sızdırmazlık contası kontrolü, kapak mekanizması bakımı ve çevresindeki yalıtım malzemesinin durumu bu noktalarda incelenir. Her nokta ayrı bir konumlanma gerektirdiği için, hat boyunca ilerleyen bir çalışma sırası önceden çıkarılır.
Bant köprüsü üst kotunda erişim ölçümü
Hammaddeyi fırına taşıyan bant köprülerinin üst kotu, dar ve genellikle korkuluksuz geçiş yollarıyla çevrilidir; buradaki bakım, sabit merdivenle ulaşılamayan ara noktalara erişmek için platform gerektirir. Erişim ölçümü, köprünün genişliği, üstündeki ekipman yoğunluğu ve sepetin manevra alanı birlikte değerlendirilerek yapılır; dar noktalarda kompakt gövdeli makine tercih edilir.
Fırın duruşunda gövde soğuma takvimi
Fırın gövdesine yakın çalışma, ancak belirli bir soğuma süreci sonrasında güvenli hâle gelir; duruş başladığında gövde yüzeyi hemen soğumaz, kademeli olarak düşer. Bu yüzden gövdeye yakın kalemler duruşun ilk saatlerinde değil, tesisin belirlediği soğuma penceresinde planlanır. Bu takvim tesis mühendisliğinin kendi kararıdır; bizim rolümüz makinenin o pencereye hazır olmasıdır.
Kompakt gövde ile dar aralıklarda ilerleme
Fırın hattının iki yanındaki servis koridorları genellikle dardır ve boru, kablo tavası gibi engellerle doludur; bu koridorlarda geniş gövdeli bir makine ilerleyemez. Kompakt gövdeli, dar şaseli makineler, bu koridorlarda hem geçiş hem manevra açısından tek makul seçenektir. Koridor genişliği, iş öncesi ölçülüp makine sınıfı buna göre belirlenir.
Fırın hattı bölümü ve erişim gereksinimi
Aşağıdaki tablo, fırın hattının farklı bölümlerinde erişim gereksinimini ve zamanlamayı özetler.
| Bölüm | Erişim hassasiyeti | Zamanlama | Makine notu |
|---|---|---|---|
| Tuğla örgüsü / bandaj | Yüksek, yavaş ilerleme | Soğuma penceresi | Kontrollü hız |
| Baca / gaz çıkışı | Orta, çok nokta | Duruş dönemi | Hat boyu sıra |
| Bant köprüsü üstü | Orta, dar geçiş | Vardiya dışı | Kompakt gövde |
| Servis koridoru | Yüksek, engel yoğun | Esnek | Dar şase |
| Gövde dış yüzeyi (genel) | Düşük-orta | Duruş dışı da mümkün | Standart eklemli |
Soğuma penceresini kaçırmamanın önemi
Fırın duruşu başladığında gövde soğuma süreci tesis mühendisliğinin belirlediği bir eğriyi takip eder; bu eğrinin hangi saatinde hangi bölgenin güvenle çalışılabilir hâle geldiği önceden bilinir. Bu bilgiyi almadan gövdeye yakın bir işe başlamak, hem güvenlik hem ekipman ömrü açısından risklidir.
Bizim uygulamamız, duruş takvimini tesis mühendisliğinden önceden almak ve makineyi soğuma penceresinin başladığı an sahada hazır bulundurmaktır; böylece pencere, bekleme ile değil çalışma ile geçer.
Dar koridorlarda ölçüm disiplini
Fırın hattının servis koridorları, tesisten tesise farklı genişliktedir ve bazı noktalarda boru veya kablo tavası geçişi nedeniyle daha da daralır. Bu koridorlarda yanlış makine seçimi, sahaya varıldığında geri dönüşe yol açar — bu yüzden koridor genişliğini iş öncesinde ölçüyor veya fotoğrafla teyit ediyoruz.
Kompakt gövdeli makinelerin dönüş yarıçapı da genişlik kadar önemlidir; dar bir koridorda düz ilerleyebilen ama dönemeyen bir makine işe yaramaz. Bu ikinci ölçüyü de aynı keşifte netleştiriyoruz.
Çan Bölgesinde Sunduğumuz Hizmetler
Sık sorulan sorular
Fırın bandajlarının kontrolünü nasıl yapıyorsunuz, gövdeye temas ediyor musunuz?
Temas etmiyoruz; sepet, gövde yüzeyine yakın ama güvenli bir mesafede konumlanır ve bandaj somunlarının sıkılığı ile örgüdeki olası çatlaklar görsel ve gerekirse basit ölçüm aletleriyle incelenir. Sepet, hat boyunca yavaş ve kontrollü ilerler; hız, ince detayların kaçırılmaması için bilinçli olarak düşük tutulur. Bu inceleme genellikle fırın mühendisinizin belirlediği kontrol listesine göre yapılır; listeyi paylaşırsanız sırayı ona göre kurarız.
Fırın hâlâ sıcakken bacaların çevresinde çalışabilir misiniz?
Bölüme göre değişir. Gövdeden uzak bacalarda ve gaz çıkış noktalarında sıcaklık sınırlayıcı olmayabilir; gövdeye yakın noktalarda ise tesisin belirlediği soğuma penceresi beklenir. Bu ayrımı tesis mühendisliğinizle birlikte netleştiririz — hangi noktanın ne zaman güvenli hâle geldiğini gösteren bir takvim varsa, çalışma programımızı doğrudan ona göre kurarız.
Bant köprüsünün üstü çok dar, makineniz oraya sığar mı?
Bu, köprünün net genişliğine ve üstündeki ekipman yoğunluğuna bağlı; iş öncesinde bu ölçüyü alır veya fotoğrafla teyit ederiz. Sığmıyorsa kompakt gövdeli, dar şaseli bir sınıf öneririz; bu sınıflar hem geçiş hem manevra açısından dar koridorlar için tasarlanmıştır. Dönüş yarıçapı da genişlik kadar belirleyicidir — düz geçebilen ama dönemeyen bir makine işe yaramaz, bu yüzden ikisini birlikte değerlendiririz.
Duruş takviminizi nereden alıyorsunuz, bizim bildirmemiz mi gerekiyor?
Evet, duruş ve soğuma takvimi tesis mühendisliğinizin belirlediği bir bilgidir ve bunu bizimle paylaşmanız gerekir. Bu takvimi aldığımızda makineyi soğuma penceresinin başladığı an sahada hazır bulunduruyoruz; böylece pencere bekleyerek değil çalışarak geçiyor. Takvim paylaşılmazsa, sahada tesis yetkilisinin o anki onayına göre ilerleriz — bu, planlamayı daha az verimli kılar ama işi durdurmaz.
Servis koridorlarında boru ve kablo tavası engelleri var, bu geçişi zorlaştırır mı?
Zorlaştırabilir, bu yüzden koridoru iş öncesinde detaylı değerlendiriyoruz. Boru ve kablo tavası gibi engeller genellikle belirli bir yükseklikte konumlanır; makinenin bu engellerin altından geçip geçemeyeceği veya yan çekilerek ilerleyip ilerleyemeyeceği önceden hesaplanır. Engellerin fotoğrafını ve yaklaşık yüksekliğini paylaşırsanız, sahaya gelmeden uygun makineyi belirleriz.
Fırın hattındaki işimiz kaç güne yayılır?
Bu, kalem sayısına ve kaçının soğuma penceresi beklediğine bağlıdır. Gövdeden uzak kalemler duruş dışında da yapılabilirken, gövdeye yakın kalemler soğuma penceresine sıkışır ve bu pencere genellikle kısadır. Listeyi bölüme göre ayırıp hangi kalemin hangi zaman diliminde yapılacağını önceden planlarsak, toplam süreyi net bir şekilde tahmin edebiliriz; bu planlama ücretsizdir ve genellikle kiralama süresinin kendisinden fazla zaman kazandırır.
Diğer Hizmet Bölgelerimiz
İhtiyacınızı birlikte netleştirelim
Saha bilgilerinizi paylaşın, doğrulanabilir teklif hazırlayalım.
Model, kapasite, belge, operatör, nakliye, teslimat ve ücret; güncel uygunluk kontrolünden sonra yazılı teklif ve sözleşmede kesinleşir.